材料名要一致且有意义
空格之外的拼写差异也可能导致不匹配。建议用稳定的产品代号,并在需要时区分软硬等级。程序不知道两种海绵能不能互换,不会因为尺寸一样就自行替换材料。
 workroomtools.
语言
窗帘制作工具箱
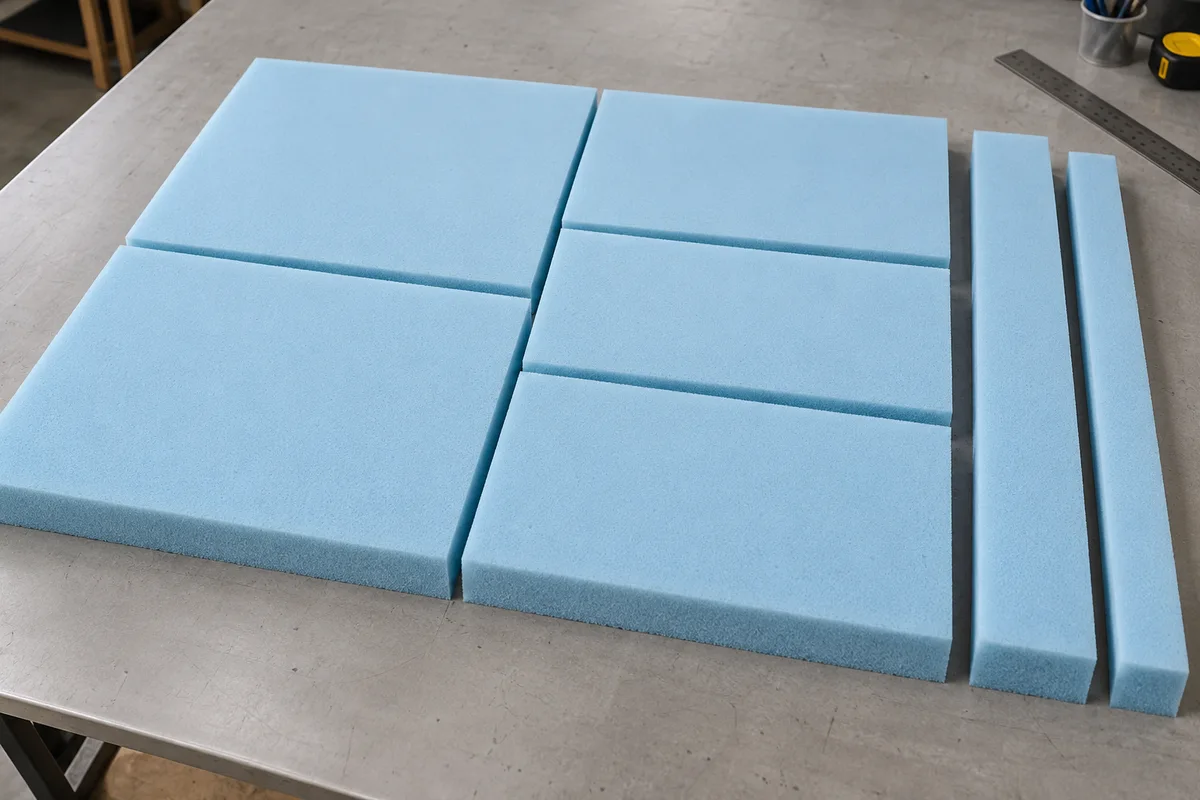
从固定规格整板安排坐垫海绵,先把厚度和材料分清,再比较可用板数与切割位置。自动排料后仍可用拖动、键盘或精确坐标调整。
仅支持矩形整板和矩形块,最多 8 张板、40 行需求、100 块实体。暂不做异形轮廓、厚度分层、层间粘合、内芯压缩适配或理论最少板数证明。
当前为示例,请按实测项目修改。
下载示例 JSON · 文件在浏览器本地处理;跨设备使用请导出备份。
点击图中裁片、拖动,或用方向键移动(每次 1 当前单位,Shift 为 10)。手机也可在下方输入精确坐标;拖动前需解锁。
核对厚度、材料和未排入需求。板数是当前方案实际使用量,不保证理论最少;余料区域含切割间隙,再利用前需实测。
保存会保留当前坐标和锁定状态。
同规格买两张,就登记两个独立编号,不能只把一张的面积乘二。板宽板长填写去除破边、损伤后的可用矩形;厚度要用实测或确认的供货尺寸。材料栏建议写清产品或等级,用不同名称区分不能互相代用的软硬度、密度和结构,不按照片颜色判断兼容。
海绵块没有布套缝份。坐垫项目导入只复制成品宽、长、厚和数量,作为待核对的起点;您需要明确确认还会复核海绵适配。外包棉、芯材软硬和布套松紧会影响最终内芯尺寸,工具不会自动加一圈或减掉一个比例。
切割间隙是两块之间保留的距离,不是往每块海绵尺寸上增加的加工量。实际刀具、材料压缩和操作空间需要由制作人判断。允许旋转时只在板面转 90°,厚度不会改变;不能把一张厚板当作几层薄板,也不把两张薄板自动算作一张厚板。
程序排好后先看所有需求是否都已放入;不完整计划上的“已用板数”不能直接作为整单采购量。可增加同材料、同厚度的板,或调整已放置块的坐标、锁定和方向再运行。手机不方便拖动时,使用下方数字坐标也能精确操作。最后保存 JSON 并打印对应记录。
布卷可以截取所需长度,海绵板通常按固定规格安排。因此本页利用率以整张输入矩形为分母,即使只占用了一个角也如此。整宽尾料和分散的小块分别有坐标;几何上没被占用,不等于实际都能拆成好用的余料,留库前仍要核对切口、损伤和尺寸。
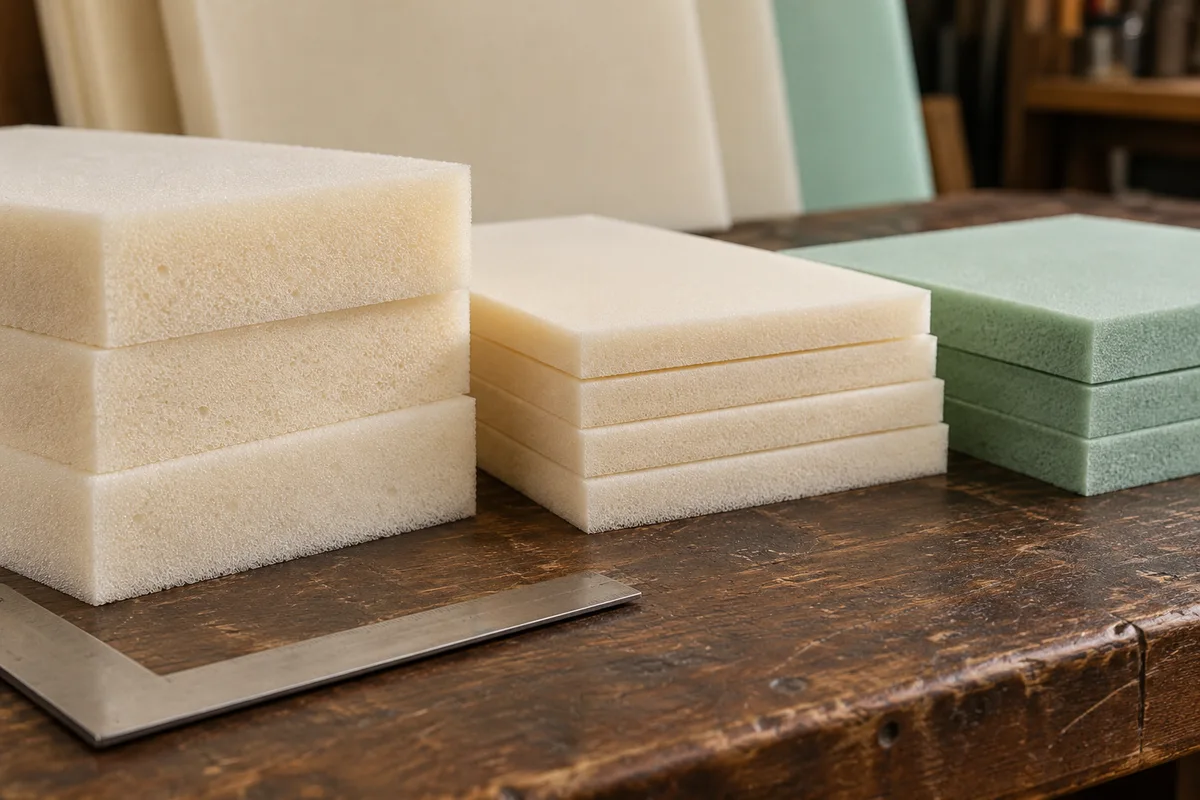
每块需求同时匹配材料名和规范物理厚度。英寸和厘米切换不会把同厚度误分成两组,反之也不会因为面尺寸相同而忽略厚度差异。软硬度等专业属性不由程序推断;如果它们决定能否替代,就应写成不同的材料参考名称,供切割人员核对。
核对数字
输入两张 60 × 180 厘米、厚 8 厘米的同材料板,需求为四块 50 × 50 厘米、同厚度海绵,切割间隙 0.3 厘米。
空格之外的拼写差异也可能导致不匹配。建议用稳定的产品代号,并在需要时区分软硬等级。程序不知道两种海绵能不能互换,不会因为尺寸一样就自行替换材料。
锁定只代表重排时保留位置,不能让越界、重叠或厚度不匹配的块继续有效。修改板材后若报错,可恢复规格、移动裁块或清除全部位置。错误移动会被拒绝,原有效坐标保留。
碰撞检查按矩形之间的分离距离执行,没有模拟锯片行程、刀口压缩、下料先后或夹持空间。CSV 是位置清单,不是直接给 CNC 执行的文件;实际裁切方法需要制作人员另行确定。
导出的空区是互不重叠的矩形分区,其中可能包含刻意留下的细窄间隙。能否完整取下、是否有缺口、还剩多大实用尺寸,都要在裁后确认。不要把所有几何空区面积当成保证可再利用的库存。
计算依据
规则版本 1.0.0
每行数量展开为独立实体编号。候选板同时满足材料和厚度,才继续检查允许的方向、板边和间隙。有效锁定先保留,再尝试按面积、长边和宽度等顺序放置其余需求。候选坐标来自板原点及已放置块的边缘。
比较顺序先看已放件数,再看已放面积,再偏好更少的已用板。搜索有范围限制,不遍历所有组合;空位可能存在但未被当前方法找到。可尝试手工调整或改变锁定,然后比较方案。需求不全时会明确标注未完成。
坐标清单列出板号、材料、厚度、X/Y、长宽及旋转状态;全部需求排入后才释放标签。JSON 保留可编辑条件、位置和锁定,导入会重新校验,不信任文件自带的计算结论。运算过程中修改项目会终止旧任务,避免旧结果覆盖新输入。
固定泡沫板与坐垫需求排料的参考: Sailrite 泡沫板计算器说明
先登记候选板并让全部需求排入,再看实际占用板数。这是当前约束下的可行方案,不是理论最少张数。还有未排入块时,不应把已用板数当成完整采购答案;先处理材料、厚度、尺寸或位置问题。
面积不能表达长宽比例、间隙和碎片化空位。某块可能两个方向都太大,或空区被分散,或厚度材料不符。查看未排入原因,确认这些条件后,再判断是否增加板材。
可以输入多种板,但每块需求只进入相同厚度和材料的板。当前不做厚板分层、薄板叠粘、削坡或倒角;这些加工不能只靠二维面尺寸完成。
不是。导入的是布套净尺寸与数量作为起点,您必须再按内芯、外包棉和套子松紧复核。程序不会把带缝份的面布裁片当作海绵块,也不会自动给您决定压缩量。
当前提供 JSON 项目、坐标 CSV、余料区域 CSV 和打印记录,不提供机器刀路。坐标从每张可用板材左上角量,实际加工顺序和设备条件需另行确认。
选择已排入块,输入目标板号和 X/Y 坐标后应用即可。也可在桌面用方向键移动,按 Shift 放大步长。需要保留位置时勾选锁定;越界、重叠或不匹配的移动不会覆盖原位置。
核对尺寸,保留备份,再打印试样。