扣带毛长与折后宽不同
页面采用对接型详细裁剪图的毛裁公式,并明确扣除两端折入量得到名义折后宽。带长表、布宽和成品覆盖宽是不同的量。实际扣带有生产差异时,应按试挂后的折边带长确定布宽;不要为了与某个估算值相等而额外补一段无法解释的余量。
 workroomtools.
语言
窗帘制作工具箱
这款波浪帘计算器把轨道规格、扣带定位和面布备料放在同一份计划中。先核对五金型号与满度档位,再数扣试挂,避免布料已经裁好才发现扣带与轨道不配套。
仅支持 Kirsch Hollis 对接主滑车:等宽对开 1047140/1047141,单开加长型 1054654/1054655,依据 v9.26-1 手册。采用直轨及原厂扣距 4¼ 英寸的扣带,面布按素色定宽竖裁。不支持搭接主滑车、其他蛇形帘体系、衬布和对花。
当前为示例,请按实测项目修改。
下载示例 JSON · 文件在浏览器本地处理;跨设备使用请导出备份。
记录采用所选 Hollis 对接主滑车表,裁布前请用实物扣带与轨道试挂核对。
可保存到本浏览器,并导出 JSON 跨设备备份;文件不会上传。
蛇形帘、波浪帘等称呼通常描述外观,不能仅凭这些名称判断扣带能否通用。本页按两组明确的 Hollis 对接主滑车型号选表;对开与单开使用不同表格。请先查看订货单或实物型号,确认与页面支持范围一致。若使用 60 毫米、80 毫米等其他绳滑轮体系,应采用该产品自己的布带与加工规则,不能直接套本页数值。
轨道覆盖宽指帘片拉合后要遮住的直线工作跨度;两边包回墙面的布量单独填写侧回。侧回净长从最后一颗原厂扣量至侧回成品边,扣带末端折入量由程序另加。成品帘高按最终上沿与下沿之间测量,轨道下方空隙、离地高度应先在测量单上确定,不要重复加到顶部折边中。
60%、80%、100%、120% 是本体系的五金档位,不是所有窗帘都能套用的通用倍数。程序先按单片所需覆盖宽查表,再选能够覆盖该尺寸的第一档原厂扣数,因此结果可能略大于目标覆盖宽。页面同时显示这两个数,方便核对。切换单开时既改变单片覆盖范围,也改用单开加长型主滑车表。
按原厂扣数准备扣带,另装 M 扣,并实际装到订购轨道上。核对主滑车承接了几颗原厂扣,其余扣子才对应独立走珠。两端折好以后实测带长,再决定面布最终修宽。项目 JSON 保留可编辑参数,打印记录保留型号和加工量;多人交接时,请把实测结论写在“依据 / 测量说明”栏,避免只传一个总米数。
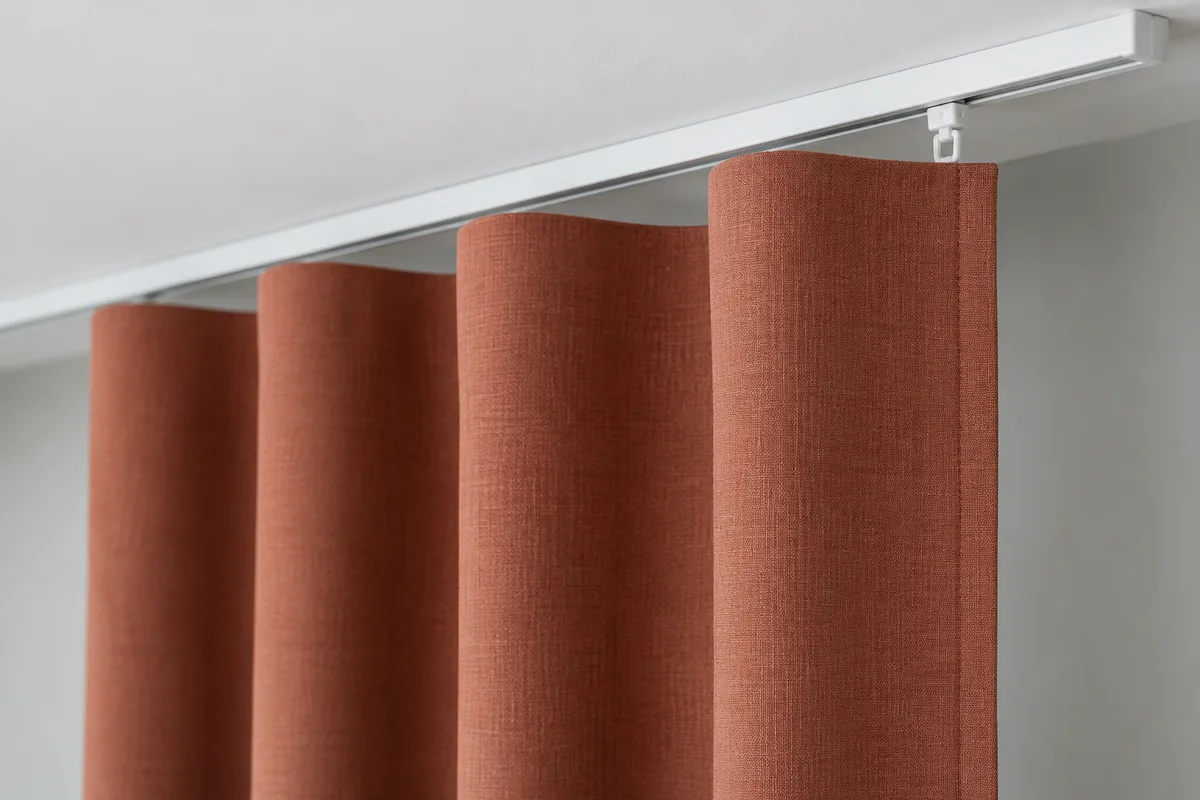
扣带上的原厂扣距固定,轨道走珠间距决定拉合后的波浪状态。数量一致不代表尺寸一定兼容,实际试扣和试挂仍然必要。先用一小段同面料检查垂感、缝制后的平整度和运行状态,可以更早发现布带或五金选错。配图用于说明零件关系,具体裁剪由页面的数值记录和产品规格控制。
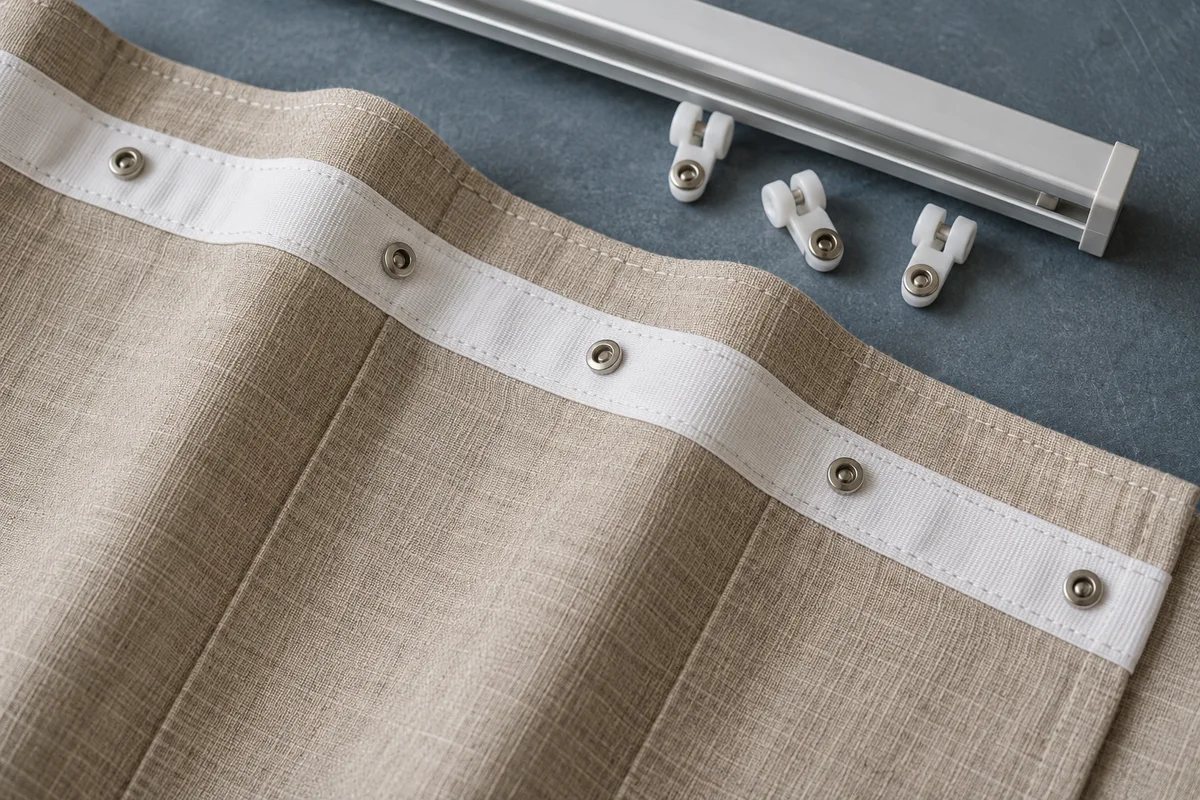
M 表示另装主滑车扣,F1、F2 等表示原厂扣。所有累计坐标都从扣带靠中间交接位置的前端毛边开始,侧回位于另一端。对开两片安装后互为左右镜像,但加工时都沿“前端到侧回”的方向读表。不要一片从侧回端量、另一片从前端量,再把同一序号直接当成相同位置。
核对数字
选择页面支持的 Hollis 对开对接型,轨道覆盖宽 300 厘米、满度 80%、每片侧回 8 厘米。面布参数采用成品高 240 厘米、可用门幅 140 厘米、每侧折边总吃布 6 厘米、拼幅每边缝份 1 厘米、顶部吃布 3 厘米、底部吃布 20 厘米、整单备用 10 厘米。
页面采用对接型详细裁剪图的毛裁公式,并明确扣除两端折入量得到名义折后宽。带长表、布宽和成品覆盖宽是不同的量。实际扣带有生产差异时,应按试挂后的折边带长确定布宽;不要为了与某个估算值相等而额外补一段无法解释的余量。
一组主滑车可能承接不止一颗扣子。页面把“主滑车承接的原厂扣数”作为可核对设置,另装的 M 扣不计入这项。独立走珠数等于原厂扣数扣除这一数量。请根据手中的具体结构选定,别把整片总扣数全部购买为普通走珠。
每侧折边字段是一侧所有折叠合计消耗的宽度。例如同一侧两次各折 3 厘米,就填写 6 厘米。上下加工量也按总增加长度填写。拼幅缝份则是每条接缝两边各自的量。把这三种含义分清后,整幅数、修宽量和裁长才容易核对。
完整 CSV 包括原始输入、五金档位、扣数和面布裁片,扣位坐标可另存一份。打印记录便于放在工作台,裁片标签用于标识整幅面布。保存到本机只针对当前浏览器,换电脑或交接给别人时还需导出 JSON;照片用于工艺说明,不作为按比例量尺寸的模板。
计算依据
规则版本 1.0.0
等宽对开将轨道覆盖宽除以二;单开采用完整轨道宽。按相应 Hollis 型号与满度列,取第一行不小于目标覆盖宽的记录。表中扣数与收拢估计原样保留,程序不外推。各档支持范围在输入区显示,超出范围时要求修改配置,不生成一个看似有效的结果。
若原厂扣数为 N,首尾原厂扣之间有 N−1 段,每段 4.25 英寸。首扣前留 2.25 英寸,再加侧回净长和末端 0.5 英寸折入量。M 扣在 F1 前 1 英寸。切换厘米和英寸只改变显示,五金的实际间距不会被重新取整成另一个标准。
名义折后扣带宽为毛带长减去两端各半英寸折边,再加两侧面布折边吃布量,得到拼合毛布的最低宽度。每增加一幅布,都要扣除新拼缝两侧的缝份。所有整幅按成品高加上下加工量裁长,最后只加一次整单备用。
五金表格与加工图依据: Kirsch Ripplefold v9.26-1 手册
不能仅凭名称套算。本页只支持注明的两组 Hollis 对接主滑车和 4¼ 英寸原厂扣距。其他蛇形帘可能使用不同绳滑轮、挂钩或布带结构,即使外观相似,也应按供应商的配套规则计算。
倍数可帮助理解外观,但不能代替本体系按原厂扣数选档。主滑车端部和离散扣位会影响结果,应先按指定表确定扣数,再数实际扣带、试挂和测折后宽。本页不会仅用一个倍数推导全部加工尺寸。
单片的覆盖范围变成整条轨道,同时主滑车改为页面支持的单开加长型,其查表数据也不同。程序会重新选档,不能把原来某一片的扣数简单翻倍后沿用原加工记录。
主滑车会承接一部分原厂扣,同时还有另装的 M 扣。页面先列出原厂扣数,再按您确认的主滑车承接数计算独立走珠;这样可以避免把主滑车上的扣位重复算成普通走珠。
不会。硬件仍采用 4¼ 英寸的物理扣距,页面以准确的厘米换算值显示。自己的窗户尺寸可以用厘米输入,也可以保留分数英寸;导出的项目使用统一的内部长度保存,单位切换不会重新选一个近似扣距。
不包含。这里只生成素色面布竖裁整幅计划,衬布、花距、主花居中、缩水等条件应另行确定。裁剪前先核对实际扣带折后宽,若配置或面料改变,请更新原项目再打印加工记录。
核对尺寸,保留备份,再打印试样。