衬布不是自动扣短的袋缝里布
这里的衬布是一层独立制作的素色衬层,展开主体宽、成品高与面布对应,上下口和侧边按自己的工艺加量。程序不自动减短里布,也不生成面衬袋缝后翻口的纸样。若您的做法需要扣短、面布回折包里或专门的转角结构,请先明确独立纸样,不能直接套用这张衬布表。
 workroomtools.
语言
窗帘制作工具箱
先选清楚帘头结构,再把成品尺寸换成可核对的裁片。正面吃布、平直侧回、上下口加工量分别计算,拼缝与工字褶画线也能一起查看。
适用于矩形平直帘头、正面抽褶帘头,以及正面等分格之间做双向内折的工字褶帘头。两侧回转保持平直;不生成水波幔、旗幔、异形垂幔或包板硬幔纸样。
当前为示例,请按实测项目修改。
支持本工具的项目 JSON;CSV 记录不能还原可编辑设置。 下载示例 JSON
以数值尺寸放样。图为示意,开裁前先试折并核对拼缝。
各工具使用独立存档位;导出 JSON 可跨设备备份。
正面成品宽按实际安装设计确定,不一定等于窗洞宽。左、右侧回是从正面转角向墙面回转的平直部分,可分别填深度,也可以取消不需要的一侧。抽褶倍率只用于正面,不把侧回一起乘倍数。垂高按成品上沿到下沿量,折边和固定结构所需的布量稍后另填。
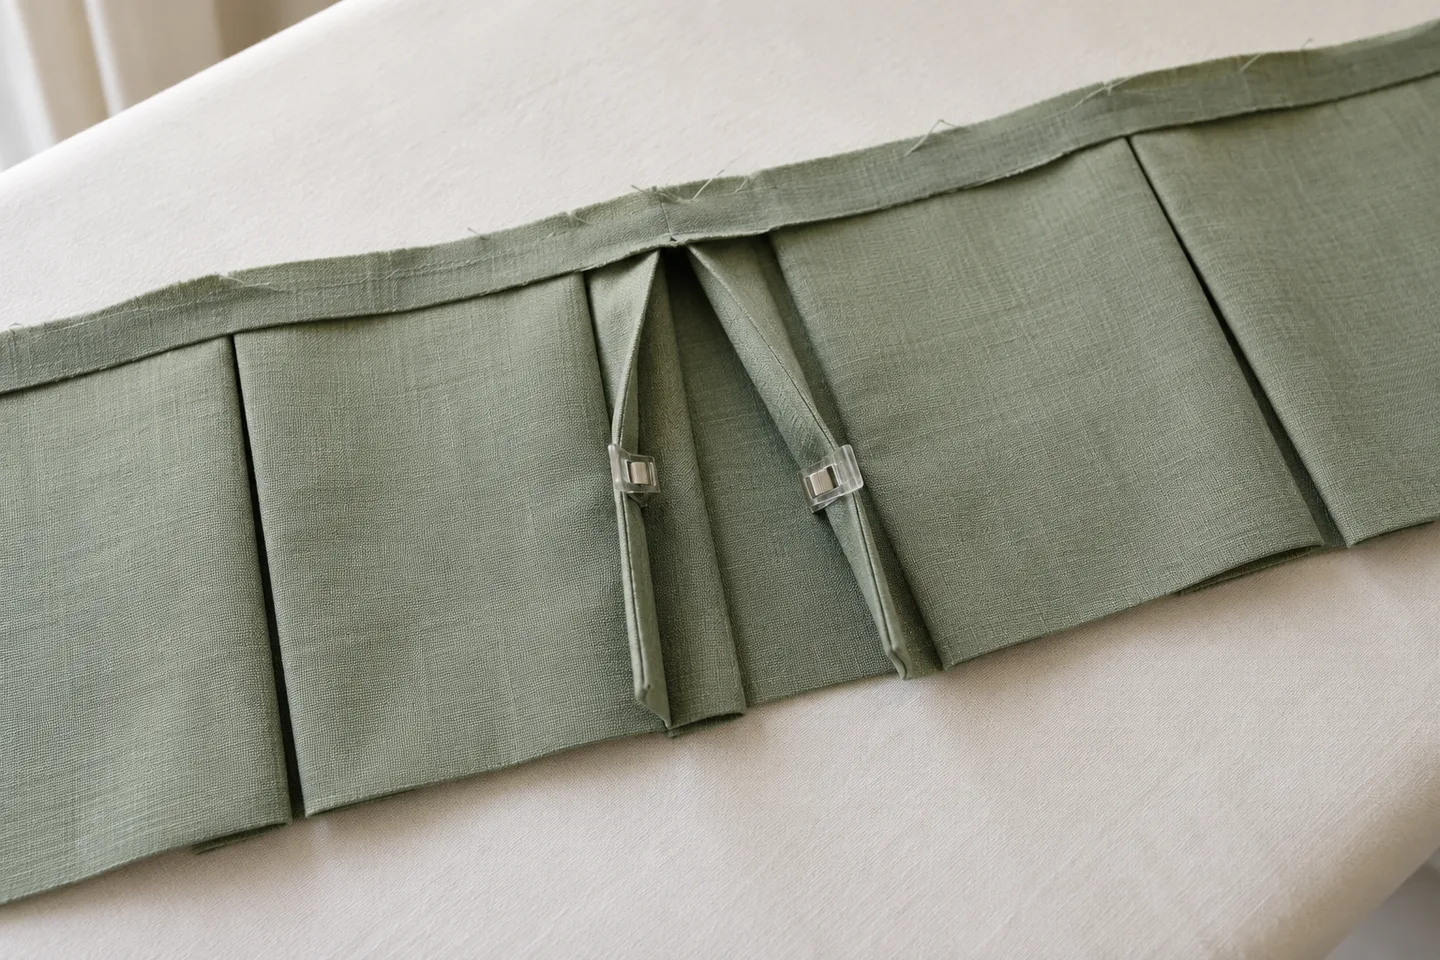
本页的 N 个工字褶放在 N+1 个等宽正面格之间,不含自动转角褶。单侧内折深度为 D 时,一个完整双向内折褶增加 4D 的布长。不同师傅对“褶深”可能有不同叫法,建议先用纸条对照 A、B、C、D、E 五道线折一次,确认说的是同一个尺寸。
上口输入固定带、穿杆袋或其他上沿工艺一共消耗的布量;下摆输入全部折叠消耗的总量。侧折边在两端各加一次。拼片缝份另外计算,每道拼缝两边各有一份,不能再重复加进侧折边。若做独立衬层,衬布门幅和上下、侧边加工量均可单独设置。
自动分片按净贡献宽等分,并找出能够放进门幅的最少片数。它不会自动把拼缝藏到褶子后面。结果会标出拼缝在正面、侧回还是折边区,以及是否落在褶的吃布区或折线上。不满意时可指定片数、调整褶位结构,或在确认花向允许后改用横裁。
“一米帘头用两米布”只能作为某一种做法的起点。同样两倍抽褶,薄棉布与厚提花布的堆积感不同,上口固定方式也会影响成品效果。本页把正面倍率与两侧平直回转分开,便于看清多出的布究竟用在哪里。先车一段试样,核对抽好后的宽度、厚度和垂高,再决定整批参数。
先按顺序拼好面布,再从未折侧边的毛左端累计画线。将 A、E 两点向 C 合拢,B、D 形成内折折位,一个褶收去四份内折深度。累计坐标能减少逐段相加造成的偏移,但不能替代试折。特别检查接缝是否压在厚折线上,或者露在本来希望平整的正面分格里。
核对数字
中文示例按正面宽 150 厘米、垂高 40 厘米、左右侧回各 15 厘米、抽褶倍率 2、两端侧折边各 5 厘米、上下加工量各 7.5 厘米计算。可用门幅 140 厘米,单条拼接边缝份 1.5 厘米,整批备用 10 厘米,面料为素色。
这里的衬布是一层独立制作的素色衬层,展开主体宽、成品高与面布对应,上下口和侧边按自己的工艺加量。程序不自动减短里布,也不生成面衬袋缝后翻口的纸样。若您的做法需要扣短、面布回折包里或专门的转角结构,请先明确独立纸样,不能直接套用这张衬布表。
商品标称门幅可能包含布边。请扣除不可用布边,并在面料需要预处理时量处理后的宽度。横裁时,成品宽方向沿卷长,完整裁高必须放进门幅;工具不会悄悄旋转一片来凑数。绒向、图案朝向及衬层方向都应先在实物上确认。
填沿卷长花距后,面布各排从相同纵向花位开始,会增加相应找花空隙。这不等于自动把花心放到每个褶中心,也不处理横向对花、半落位和不规则花型。备用长度只在整批加一次,可用于您确定的额外损耗,但不能代替实际对花方案。
裁片尺寸含拼缝缝份;拼缝位置和褶位坐标则基于缝份已经吃掉后的整条毛布带。画线前应先完成拼接,侧折边仍未折入。把单片毛边当成整条布带坐标原点,会导致后续折位错位。建议把项目文件、褶位 CSV 与打印单放在同一版本下保存。
计算依据
规则版本 1.0.0
平直正面直接用成品宽 W;抽褶正面为 W 乘所选倍率;N 个工字褶、单侧内折深度 D 的正面为 W+4ND,正面可见分格宽为 W÷(N+1)。随后加所选平直侧回和两端总折边。裁高为成品垂高加上下总加工量,不额外暗加褶量或转角褶。
自动模式逐一检查平衡分片后的毛裁宽,选择能放进门幅的最少片数。每个有拼接的边各加一份缝份,因此中间片通常比最外片略宽。固定模式最多指定十二片,用于比较不同接缝位置。报告会提示折线与拼缝关系,但不会自行调整成另一种工艺。
按裁片表顺序展开同规格数量,在保持方向的前提下从左往右摆放;下一片放不下时另起一排。每排长度取该排最长裁片,面布找花空隙也计入。衬布另卷排裁。最终对每种材料只加一次对应备用量。这是可复核的排法,不声称是最省布的套料结果。
抽褶、加工量与独立衬层的制作背景可参阅: BERNINA 软帘头制作教程(英文)
要先看“一米”指正面成品宽还是含侧回的总宽,再看是平直、抽褶还是工字褶。还要加入上下口、侧边、拼缝和门幅限制。不能只拿成品宽乘一个固定数就当成购买米数。本工具把这些项拆开,并以实际排裁占用的卷长作为备料依据。
本页按双向内折结构计算:单侧内折深度 D,每个完整褶额外增加 4D。N 个褶放在 N+1 个正面等分格之间。不同做法对“褶深”的称呼可能不同,请对照五道画线折纸确认,不要只凭术语套数值。两侧回转和侧折边在褶量之外另加。
倍率需要结合面料厚薄、上口固定方式和希望的疏密程度决定,示例两倍不是统一标准。建议先做短段试样,观察抽好后的厚度与垂坠。本页允许 1–5 倍的正面倍率,侧回保持平直;若侧回也需要抽褶,应另作分配方案。
可能,但不能仅凭“有褶”就认为一定能藏住。结果表会标出接缝位于吃布区、折线还是露面位置。自动分片只解决尺寸放得下的问题,不自动藏缝。调整片数或折位后,用纸样及小样核对正背面,再决定制作。
上口总加工量由您填写,里面应包含穿杆袋、上方装饰头以及所有折边所消耗的布长。工具不会按杆径自动推算袋宽,也不会默认加一层装饰头。请先确定成品高度量到哪里,再按实际做法填总量,避免重复或漏算。
可以导出项目 JSON、裁片 CSV、排裁坐标和适用的褶位表,或者生成裁剪标签与加工单。只有裁片全部放得进门幅时才开放坐标与流转。打印图是示意,不是足尺纸样;开裁前仍需核对数值、面料方向和试折效果。
核对尺寸,保留备份,再打印试样。